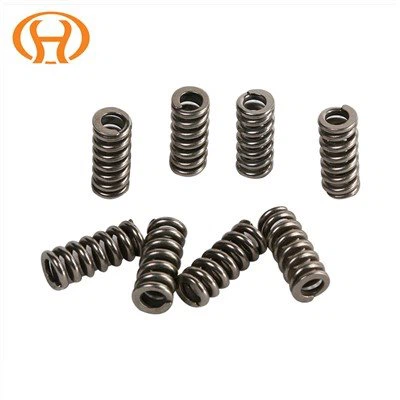
Dauguma aukštos temperatūros{0}}spyruoklių yra pagamintos iš nerūdijančio plieno medžiagų, tokių kaip 304 ir 305. Nors nerūdijantis plienas pasižymi stipriomis anti-rūdžių savybėmis, dėl metalo savybių mūsų techninei pagalbai tikrai reikės -rūdžių paviršiaus apdorojimas aukštos-temperatūros spyruoklėms. Vienas iš aspektų yra tai, kad mūsų paviršiaus apdorojimas yra ne tik apsauginis, bet ir estetiškas.
Nesvarbu, kuris aspektas, mūsų aukštos temperatūros spyruoklinio paviršiaus apdorojimo procesas nėra projektas, kurio negalima ignoruoti.
Aukštos temperatūros spyruoklės veikimo aplinka neturi stipraus tirpiklio kvapo, mažiau teršia orą, o nuotekų valymo ir išleidimo procesas yra paprastas. Tereikia sureguliuoti PH sedimentacijos elektroforezės dažų dervą ir išpilti švarų vandenį.
We designed the process flow for a domestic manufacturer: forming spring → shot peening → → upper hanger → alkaline degreasing → double water washing → (slight acid 1 percent neutralization) phosphating → double water washing → double deionized water washing → cathode system Polyurethane colorful electrophoretic paint → retraction → double water washing → auxiliary washing → baking and curing → lower hanger.
Rezultatai: šratų dalelės pateks į tarpus abiejuose aukštos temperatūros spyruoklės galuose, dėl šratų nuplikimo susidarys šiurkštus paviršius, o dažų sluoksnis turi būti atitinkamai sutirštintas, kad vaizdas būtų šviesus ir lygus. kurio storis 10-20 mikronų, dėl ko spyruoklė išsitemps. Sutrumpintas storis tampa mažesnis, o fosfatavimas sukels vandenilio trapumą ir sumažins nerūdijančio plieno spyruoklės tarnavimo laiką.
Improvement process: forming spring → lye degreasing → centrifugal water drop → hanging → alkaline degreasing → double water washing → (slight acid neutralization 1 percent ) phosphating → double water washing → double deionized water washing → cathode system Polyurethane colorful electrophoretic paint → retraction → double water washing → auxiliary washing → baking and curing → lower hanger.
Apdailos (apdailos) procesas yra aukštos temperatūros spyruoklė įkišama tiesiai į daugybę apdailos mašinų, tokių kaip išcentrinis arba spiralinis svyravimas, sūkurinė srovė ir kt., ir pridedama tinkamų abrazyvų, abrazyvų ir vandens apdailai ir apdailai. apdaila. Įrašas-atrodo sklandesnis nei kadras{2}}nužiūrėtas.
Be to, sumažėja tradicinių procesų, tokių kaip riebalų šalinimas, valymas, marinavimas, fosfatavimas, dehidrinimas ir kt., gamybos procesas supaprastinamas, o spyruoklės rūdžių gamybos procese mažiau, todėl marinuoti nereikia. Dažų storis išorėje gali būti reguliuojamas maždaug 10 mikronų.